


Fråga fem metallleverantörer vilken aluminiumlegering som är den vanligaste, så får du förmodligen fem olika svar. Förvirringen är inte en brist på data. Det är en fråga om perspektiv. För bearbetade strukturella komponenter är 6061 standardkvaliteten. Över rullad plåt som används för tankar, kapslingar och köksredskap, 3003 ledningar. Inuti en pressgjutningsanläggning är arbetshästen A380, mer känd i Asien som ADC12 och i Europa som AlSi8Cu3Fe. Det mest användbara svaret för en ingenjör är därför inte ett enskilt legeringsnummer, utan en tydlig bild av vilka legeringar som dominerar varje process och varför.
Den här artikeln bryter ner aluminiumlegeringssystemet, jämför de kvaliteter du faktiskt kommer att stöta på i offerter och ritningar, och förklarar hur du väljer rätt material för din komponent. Det avslutas med praktiska inköpsråd för bearbetade och pressgjutna delar, inklusive kvalitetskontroller som skiljer en pålitlig gjutpartner från en lågkostnadspartner.
Smideslegeringar kontra gjutna legeringar: Börja här
Aluminiumlegeringar delas först av vägen som används för att forma dem. Smideslegeringar valsas, extruderas, smids eller dras till fasta former och bearbetas sedan vidare. Gjutna legeringar smälts och hälls i en form. Distinktionen har betydelse eftersom sammansättningsgränserna skiljer sig åt. En smideslegering som 6061 kan rullas till plåt eller extruderas till profiler, men den är svår att gjuta. En formgjuten legering som A380 har utmärkt flytbarhet i formen, men den är inte tillgänglig som en vanlig valsad plåt.
Varje familj delas sedan upp i värmebehandlingsbara och icke-värmebehandlingsbara grupper. Icke värmebehandlade legeringar, som inkluderar 1000-, 3000- och 5000-serien, får styrka från töjningshärdning under valsning, dragning eller kallbearbetning. Värmebehandlade legeringar, som 2000-, 6000- och 7000-serien, förstärks av en lösningsvärmebehandling följt av artificiell åldring, som ofta slutar i ett temperament som T6. Detta tempereringssteg kan höja sträckgränsen med en faktor två till tre jämfört med det glödgade tillståndet, varför samma gradnummer kan förekomma i mycket olika tillämpningar.
Denna distinktion förklarar varför en plåtleverantör och en pressgjutningsleverantör ger dig olika svar på samma fråga. De rapporterar den legering som presterar bäst i sin egen process. Hela aluminiumgjutningsprocessen, från smältning till efterbehandling, täcks av vår guide till aluminiumgjutning ; här fokuserar vi på själva materialen.
Legeringsnumreringssystemet: Läsa ett betyg på ett ögonblick
De flesta kommersiella aluminiumkvaliteter följer det fyrsiffriga Aluminum Association-systemet. Den första siffran identifierar det huvudsakliga legeringselementet. Tabellen nedan sammanfattar de åtta smidda serierna och budskapet varje nummer bär.
| Serie | Huvudsakliga legeringselement | Förstärkningsmetod | Typiska applikationer |
|---|---|---|---|
| 1xxx | Ingen (minst 99 % aluminium) | Kallarbete | Elektriska ledare, kemikalietankar, reflektorer |
| 2xxx | Koppar | Värmebehandling | Flygkonstruktioner, fästelement, höghållfasta bearbetade delar |
| 3xxx | Mangan | Kallarbete | Köksredskap, lagringstankar, värmeväxlarfenor |
| 4xxx | Kisel | Värmebehandling (some) | Svetstråd, lödplåt, arkitektoniska profiler |
| 5xxx | Magnesium | Kallarbete | Marin hårdvara, tryckkärl, karosspaneler för fordon |
| 6xxx | Magnesium kisel | Värmebehandling | Strukturramar, maskiner, bildelar, stegar |
| 7xxx | Zink | Värmebehandling | Flygutrustning, högpresterande sportartiklar, formverktyg |
| 8xxx | Andra grundämnen (litium, järn, etc.) | Varierar | Specialapplikationer, folie, förpackning |
Gjutna legeringar använder en annan stenografi. Aluminiumföreningen listar gjutkvaliteter med en inledande bokstav som A356 eller A380, där bokstaven identifierar mindre sammansättningsvarianter. Japanska och asiatiska formgjutmaskiner använder ADC-beteckningen, så ADC12 är kemiskt lik A380. Europeiska standarder refererar ofta till samma material som AlSi8Cu3Fe, som beskriver den nominella kisel-, koppar- och järnhalten direkt. När du får en internationell offert, kontrollera vilken standard som refereras till innan du jämför sammansättningar mellan leverantörer.
De sex smideslegeringar du kommer att se i varje citat
Marknaden är bred, men en liten uppsättning kvaliteter täcker den stora majoriteten av bearbetade komponenter och plåtkomponenter. Dessa sex förekommer ständigt i tekniska ritningar och leverantörskataloger.
1100
Kommersiellt rent aluminium med exceptionell korrosionsbeständighet, värmeledningsförmåga och formbarhet. Styrkan är låg, så den används där formningsdjup, elektrisk eller termisk prestanda är viktigare än lastbärande.
- Typisk sträckgräns: 34 MPa (O-temperering)
- Folie, reflektorer, namnskyltar, kemisk utrustning
3003
Den vanligaste 3000-seriens kvalitet. Mangan ger ungefär 20 % mer styrka än 1100 samtidigt som formbarheten och svetsbarheten bibehålls.
- Typisk sträckgräns: 145 MPa (H14)
- Förrådstankar, värmeväxlare, köksutrustning
5052
Den starkaste av de vanliga icke-värmebehandlade legeringarna. Utmärkt korrosionsbeständighet i marina miljöer och god utmattningshållfasthet.
- Typisk sträckgräns: 193 MPa (H32)
- Bränsletankar, marin hårdvara, tryckkärl
6061
Det bäst balanserade betyget för allmänt bruk. Värmebehandlingsbar, svetsbar, bearbetbar och tillgänglig i nästan alla produktformer. Detta är den legering som de flesta maskinverkstäder når som standard.
- Typisk sträckgräns: 276 MPa (T6)
- Ramar, bilfästen, precisionsbearbetade delar
6063
Lägre hållfasthet än 6061 men mycket bättre extruderingshastighet och ytkvalitet. Standardvalet för arkitektoniska profiler och dekorativa ytskikt.
- Typisk sträckgräns: 214 MPa (T6)
- Fönsterbågar, ledstänger, LED kylflänsar
7075
Det höghållfasta alternativet. Zink ger nästan stålhållfasthet i T6-tillstånd, men bearbetbarhet och korrosionsbeständighet är svårare att hantera och kostnaden är högre.
- Typisk sträckgräns: 503 MPa (T6)
- Flygbeslag, formbaser, tävlingscykeldelar
Ur ett inköpsperspektiv svarar de sex kvaliteterna ovan på det mesta av efterfrågan på aluminium i form av plåt, plåt, stång, rör och profil. När en ritning kräver "aluminium" utan gradering är 6061-T6 den säkraste standarden för bearbetade delar och 3003 är den förnuftiga standarden för plåtarbeten. Gapet mellan dessa två standardinställningar är där de flesta materialvalsfel inträffar.
Varför 6061 är den vanligaste legeringen för allmänt bruk
Om en klass måste bära titeln "mest använda aluminiumlegering" är 6061 den starkaste kandidaten för bearbetade och strukturella komponenter. Legeringen innehåller 0,4-0,8% kisel och 0,8-1,2% magnesium, som bildar magnesiumsilicid vid artificiell åldring. Denna nederbördshärdningsmekanism ger en sträckgräns på cirka 276 MPa i T6-tempereringen, ungefär tre gånger den för glödgat 1100, samtidigt som töjningen hålls över 12%.
De praktiska fördelarna förklarar dess dominans. 6061 svetsar bra med de flesta vanliga tillsatstrådar, maskiner rent och kan anodiseras till en någorlunda konsekvent finish. Den finns som plåt, stång, rör, extrudering och smide. Försörjningskedjorna är djupa, så ledtider och priser förblir stabila. Designers uppskattar också dess förutsägbara svar på sekundära operationer som borrning, gängning och CNC-fräsning.
Temperationsbeteckningar spelar roll när man jämför citat. En 6061-T6 stång och en 6061-T4 stång har olika sträckgränser, olika bearbetbarhet och olika slutlig hårdhet, trots att sammansättningen är identisk. Om din leverantör citerar "6061" utan humör, fråga efter den fullständiga beteckningen. För strukturella och bearbetade komponenter är T6 den dominerande specifikationen. För formade plåtdelar kan O- eller H-härdning vara lämpligare, och att ange fel kan orsaka sprickor under böjning eller avskalning under gängformning.
Den vanliga jämförelsen för arkitektur är 6063, som byter ut styrka mot extruderingshastighet och ytkvalitet. Tabellen nedan visar var de två betygen skiljer sig åt.
| Fastighet (T6 Temper) | 6061-T6 | 6063-T6 |
|---|---|---|
| Draghållfasthet | ~310 MPa | ~241 MPa |
| Sträckstyrka | ~276 MPa | ~214 MPa |
| Förlängning vid brott | 12-17 % | 12-18 % |
| Extruderingshastighet | Måttlig | Hög |
| Anodiserande utseende | Bra | Utmärkt |
| Typiska bearbetade delar | Konsoler, hus, ventiler | Profiler, skenor, trim |
Skillnaden spelar roll när du köper bearbetade hus eller strukturella fästen. En 6061-T6-del har nästan 30 % mer sträckgräns än motsvarande 6063-T6-del, så att byta kvalitet utan att ändra geometri förändrar slutproduktens mekaniska prestanda. Om ritningen inte anger kravet vinner ofta den billigaste offerten och den installerade produkten kanske inte överlever de avsedda servicebelastningarna.
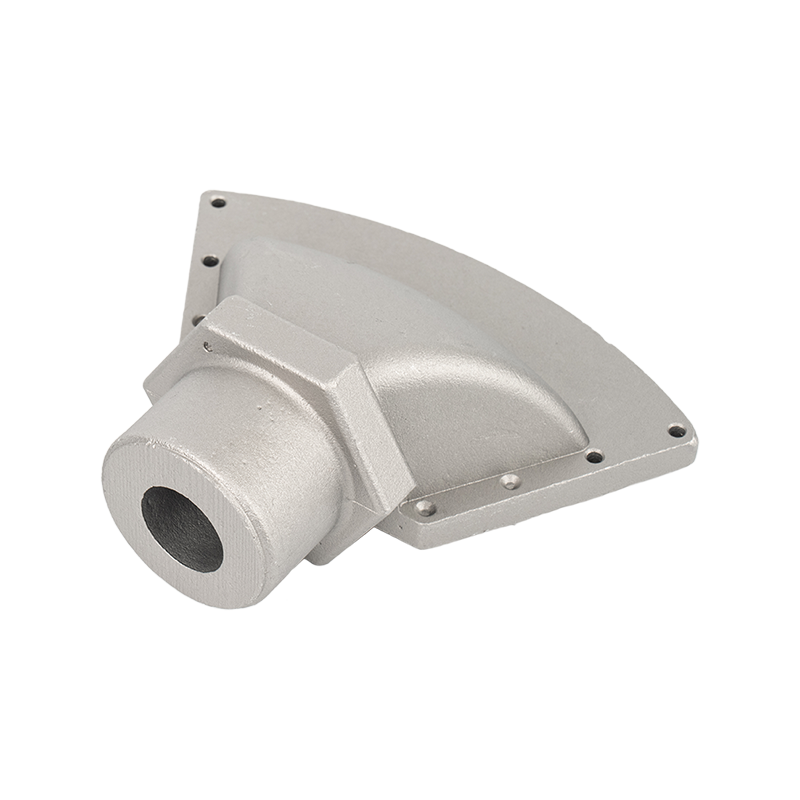 Hög-Strength Aluminum Alloy Castings for Structural Components Det här gjutalternativet framhäver legeringen A380 (ADC12), vars höga kiselinnehåll ger utmärkt flytbarhet för tunnväggig pressgjutning, medan koppar ger hårdhet och bearbetbarhet – perfekt för hus, fästen och pumpdelar. Visa produkt →
Die Casting Legerings: The Answer Changes in a Foundry
När komponenten tillverkas genom pressgjutning snarare än bearbetning, är den vanligaste aluminiumlegeringen A380, även betecknad ADC12. A380 kombinerar hög kisel, koppar och aluminium med små mängder järn, mangan och magnesium. Kiselhalten på cirka 8 % ger den smälta metallen utmärkt flytbarhet, vilket är nödvändigt för att fylla tunnväggiga hålrum. Koppartillsatsen höjer hårdheten och bearbetbarheten. Resultatet är en mångsidig legering som täcker höljen, konsoler, pumpdelar och strukturella kapslingar.
Gjutkvaliteter skiljer sig från smideskvaliteter eftersom kraven är olika. En pressgjutningslegering måste motstå varmsönderrivning under stelning, får inte reagera överdrivet med stålformar och måste flyta lätt vid fyllningsstadiet. Rent aluminium och många smideskompositioner fungerar dåligt under dessa förhållanden. Det är därför du inte kommer att se 6061 specificerad för en konventionell pressgjutningsprocess; det stelnar med för mycket krympning och porositetsrisk. När designers behöver bearbetade egenskaper, bearbetar de delen från stång eller plåt istället för att försöka gjuta den.
Vanliga formgjutningskvaliteter inkluderar:
- A380 / ADC12 - den allmänna arbetshästen med god styrka, trycktäthet och värmeledningsförmåga.
- A383 / ADC10 - något högre kiselinnehåll för ännu bättre flytbarhet på geometriskt komplexa delar.
- A360 - högre korrosionsbeständighet och bättre trycktäthet för hydrauliska och pneumatiska komponenter.
- A356 / A357 - Värmebehandlingsbara gjutlegeringar som används där duktilitet och strukturellt godkännande har betydelse, vanligtvis vid lågtrycks- eller gravitationsgjutning.
- AlMg5Si2 (518-familjen) - en aluminium-magnesiumlegering med bästa korrosionsbeständighet som även kan anodiseras, även om magnesiumrika legeringar behöver speciell hantering vid smältning.
| Alloy | Draghållfasthet (MPa) | Yield Strength (MPa) | Förlängning (%) | Typisk tillämpning |
|---|---|---|---|---|
| A380 / ADC12 | ~324 | ~159 | 3.5 | Kapslingar, konsoler, elverktygshöljen |
| A383 / ADC10 | ~310 | ~152 | 3.5 | Tunnväggiga komplexa hus |
| A360 | ~317 | ~165 | 4.0 | Pneumatiska och hydrauliska komponenter |
| A356-T6 | ~262 | ~186 | 6.0 | Konstruktionsgjutgods, hjulfälgar, fästen |
| AlMg5Si2 | ~270 | ~140 | 12.0 | Marine och livsmedelskontaktkomponenter |
Beslutet mellan A380 och A356 beror ofta på väggtjocklek och duktilitet. A380 fyller tunna sektioner och komplexa geometrier med färre defekter, så den dominerar höljen och ramar med stora volymer. A356, efter T6 värmebehandling, erbjuder ungefär sex till tio gånger mer förlängning, vilket är viktigt för delar som måste deformeras snarare än spricka under stötar eller vibrationer. En gjutgodsleverantör som förstår båda familjerna kan rekommendera den rätta innan verktyg skärs, vilket undviker dyra formmodifieringar senare.
För en tillverkare av anpassade pressgjutgods fattas legeringsbeslutet vanligtvis tidigt i offertfasen. Ritningen kan ange en bearbetad kvalitet, men om detaljens geometri var designad för gjutning, kommer kundens ingenjörsteam vanligtvis att godkänna en likvärdig gjutkvalitet som A380 eller A356. Denna ersättning måste verifieras mot tryckkrav, korrosionsexponering och efterbehandlingsbehov.
 Korrosionsbeständiga gjutgods av aluminium-zinklegering Konstruerad för krävande miljöer, erbjuder denna aluminium-zink gjutning korrosionsbeständighet och strukturell styrka. Den passar utomhus eller lätt korrosiva applikationer och stöder anpassad geometri genom precisionsgjutning och CNC-finish. Visa produkt →
Ett praktiskt urvalsramverk för din komponent
Istället för att memorera ett enda "vanligaste" svar bör ingenjörer jämföra lasten, miljön och produktionsvägen. Tabellen nedan visar ungefärlig sträckgräns för de diskuterade kvaliteterna så att du kan se intervallet med en blick.
Styrka är bara en axel. Följande checklista samlar de frågor som en inköpsingenjör bör ställa innan han bestämmer betyget.
- Mekanisk belastning: Statiska, cykliska, stöt- eller stötbelastningar. Högre påfrestning pressar dig vanligtvis mot 6xxx eller 7xxx smideskvaliteter, eller värmebehandlade gjutkvaliteter som A356-T6.
- Exponeringsmiljö: Saltluft, fukt, industrikemikalier eller kontakt med livsmedel. Icke värmebehandlingsbara 5xxx-legeringar och A360-gjutgods leder i korrosionsprestanda.
- Drifttemperatur: Aluminium behåller styrkan bra vid låga temperaturer, men över 150°C blir krypning aktuell. Verifiera temperamentet och beläggningen för varma applikationer.
- Produktionsväg: Plåttillverkning använder 3xxx och 5xxx; extrudering använder 6xxx; bearbetning från plåtkåpor 6061 och 7075; pressgjutning använder A380, A383 eller A360.
- Går med: Svetsning gynnar 6061, 5052 och 3003. Vissa 7xxx-legeringar är svåra att svetsa och kräver speciellt tillsatsmaterial.
- Ytkrav: Anodiseringskvaliteten skiljer sig åt beroende på legering. 6063 och 5052 anodiseras till en ren, ljus finish; högkopparlegeringar gör det inte.
- Kostnad och tillgänglighet: 3003 och 6061 har de djupaste leveranskedjorna och de lägsta premierna. 7075 och specialgjutlegeringar kostar mer och kan ha längre ledtider.
Detta ramverk fungerar för både smidda och gjutna komponenter. Målet är inte att jaga den högsta siffran, utan att matcha materialet till den dominerande felrisken. Ett ventilhus som måste motstå tryckcykling behöver god utmattningshållfasthet och trycktäthet; ett kosmetiskt yttre fäste behöver korrosionsbeständighet och en ren anodiserad finish. Att skriva ner kravet som en mening avslöjar vanligtvis vilken legeringsfamilj som är lämplig snabbare än att skanna en egenskapstabell.
Inköp av anpassade gjutna aluminiumdelar: Vad du ska verifiera innan du beställer
När du väl har valt en legering avgör leverantörens kvalitetssystem om de levererade delarna matchar specifikationen. Vid anpassad pressgjutning av aluminium behöver fyra områden uppmärksamhet innan du förbinder dig till en produktionsorder.
Materialcertifiering
Be om ett certifikat som anger legeringens sammansättning och vilken standard som används. En välrenommerad gjutanläggning verifierar varje värme med en optisk emissionsspektrometer och håller register för spårbarhet. Om din produkt är föremål för fordonskrav bör fabrikens kvalitetssystem följa IATF 16949, inte bara ett allmänt ISO 9001-certifikat. De två standarderna skiljer sig markant i hur mycket processkontroll och dokumentation som förväntas av leverantören.
Porositet och trycktäthet
Porositet är den vanligaste defekten i pressgjutgods. Det uppträder när instängd gas eller krymphål öppnas under stelning. För tätningskomponenter som ventilhus och kompressorhus, specificera en porositetsklass, ett läckagetesttryck och en acceptabel läckagehastighet. Komponenter som ser identiska ut på ytan kan misslyckas allvarligt under tryck när de väl installerats, så acceptanskriterierna måste skrivas in i inköpsordern, inte antas.
Dimensionella toleranser och bearbetningstillägg
Pressgjutning håller rimliga toleranser, men bearbetning behövs vanligtvis för kritiska ytor, gängade hål och lagerhål. Diskutera med leverantören var bearbetningsbeståndet ska förvaras och hur delen kommer att placeras i fixturen. En bra leverantör kommer att köra gjutning och bearbetning med samma datumsystem för att undvika uppstaplingsfel. Detta blir ännu viktigare när gjutgodset är en del av en större sammansättning som inkluderar inköpta lager, tätningar eller elmotorer.
Efterbehandling och sekundär verksamhet
Anodisering, pulverlackering, kromatomvandling, gradning, trumling och trycktestning förändrar alla kostnaden och ledtiden för ett gjutprojekt. Bekräfta om leverantören sköter sekundärverksamheten internt. En vertikalt integrerad anläggning kan minska logistikrisken och kommunicera kvalitetsfrågor snabbare än ett nätverk av underleverantörer. Om du vill bedöma en leverantör utan att boka en flygresa är en virtuell rundtur på produktionsgolvet ett användbart första filter. Du kan ta en virtuell växttur här för att se hur en anpassad pressgjutningsverkstad är organiserad från formtillverkning till slutstädning.
 Precisionsgjutna delar av aluminiumlegering med sekundära funktioner Dessa gjutna delar betonar högprecision specialtillverkning, integrerar pressgjutning med CNC-bearbetning, borrning och gängning. Ytbehandlingar som pulverlackering eller plätering förbättrar hållbarheten, stödjer komplexa sammansättningar och strikta kvalitetsstandarder. Visa produkt →
Vanliga frågor
Vilken är den mest använda aluminiumlegeringen totalt sett?
För bearbetade och strukturella komponenter är 6061 den vanligaste aluminiumlegeringen. För plåt och valsad materiel är 3003 den ledande kvaliteten. Inom pressgjutning är A380, även känd som ADC12, den mest använda legeringen. Svaret beror på produktionsprocessen.
Vad är skillnaden mellan 6061 och 3003?
6061 är en värmebehandlingsbar legering med ungefär dubbelt så hög sträckgräns på 3003 vid standardhärdning. 3003 är en icke-värmebehandlad legering vald för överlägsen formbarhet och korrosionsbeständighet i plåtapplikationer. 6061 är typiskt för bearbetade delar, medan 3003 dominerar tankar, kanaler och köksredskap.
Kan 6061 aluminium pressgjutas?
Konventionell pressgjutning av 6061 rekommenderas inte eftersom legeringen stelnar med överdriven krympning och porositet. Designers som kräver hållfasthet på 6061 nivå bearbetar antingen delen från stång, plåt eller extrudering, eller specificerar en gjutlegering som A356 som kan värmebehandlas till jämförbara hållfasthetsnivåer.
Vilken aluminiumlegering är bäst för saltvattenmiljöer?
Bland vanliga legeringar erbjuder 5052 och andra 5xxx magnesium-aluminiumlegeringar den bästa korrosionsbeständigheten. För gjutna komponenter är A360 eller aluminium-magnesium gjutlegeringar att föredra när marin exponering förväntas. Anodisering eller pulverlackering förlänger livslängden ytterligare.
Är ADC12 samma som A380?
ADC12 är den japanska beteckningen för en pressgjutlegering som kemiskt liknar A380. Båda innehåller cirka 8 % kisel och 3 % koppar. Mindre skillnader i gränsvärden för järn och mangan kan påverka duktiliteten och formlödningsbeteendet, så bekräfta den exakta standarden innan internationella inköp.
Hur väljer jag mellan 6061-T6 och 7075-T6?
Välj 6061 när kostnad, svetsbarhet och korrosionsbeständighet spelar roll, och påfrestningarna är måttliga. Välj 7075 endast när designen kräver avsevärt högre hållfasthet, såsom flyg- eller högklassiga sportartiklar. 7075 kostar mer, är svårare att bearbeta och kräver skyddande beläggningar i korrosiva miljöer.
Vilken är den bästa aluminiumlegeringen för CNC-bearbetning?
6061-T6 är det bästa allroundvalet för CNC-bearbetning eftersom den kombinerar god styrka, utmärkt spånbildning och bred tillgänglighet. 7075-T6 erbjuder högre hållfasthet men sliter verktyg snabbare och kostar mer. För mycket höga produktionsserier kan fribearbetningskvaliteter som 2011 eller 6020 minska cykeltiden, men de offrar korrosionsbeständighet eller styrka.
Sista takeaway: Matcha legeringen med processen
Den vanligaste aluminiumlegeringen är inte ett fast nummer skrivet i en handbok. Det är den kvalitet som bäst matchar produktionsvägen och servicetillståndet för din del. 6061 är standarden för bearbetade konstruktionsarbeten. 3003 är standarden för formning och plåttillverkning. A380 är standarden för pressgjutning med hög volym. Att veta vilken fråga du verkligen svarar på, oavsett om det är strukturell hållfasthet, plåtformbarhet eller gjutbarhet, är värt mer än att memorera ett enskilt betygsnummer.
När ditt projekt går från prototyp till volymproduktion bör materialsamtalet omfatta gjuteriet, inte bara designkontoret. En erfaren gjutgodstillverkare kan ge råd om legeringsersättningar, tempereringsalternativ, porositetsgränser och efterbehandlingsvägar som sparar pengar utan att kompromissa med prestanda. Om du utvärderar en leverantör av anpassad gjutning, ta med ritningen och driftsmiljön. Rätt legeringsval, dokumenterat och verifierat, är skillnaden mellan komponenter som överlever fältservice och komponenter som genererar garantianspråk.


